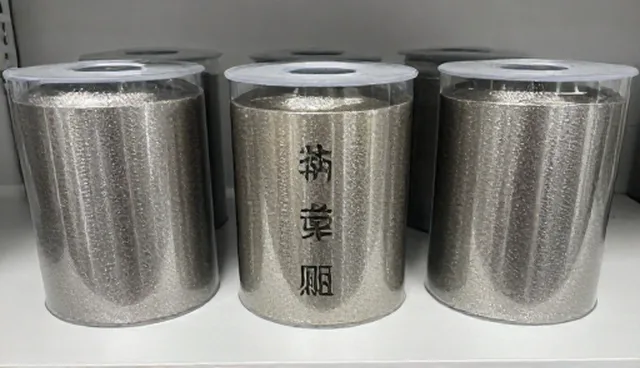
在化工生产领域,高纯度催化剂的使用对于提升反应效率、降低成本具有重要作用。然而,高纯度催化剂通常具有较高的活性和易分解特性,因此如何在分装过程中确保其性能稳定、减少污染,成为企业关注的重点。分装技术作为连接生产与应用的关键环节,不仅影响产品的品质,还直接关系到客户使用效果与安全。因此,针对高纯度催化剂的分装技术研究,对于优化工艺、保障产品质量具有重要意义。
一、高纯度催化剂分装技术的核心要求
高纯度催化剂在分装过程中需满足无污染、无杂质、无活性损失等核心要求。由于催化剂通常具有高度敏感性,任何微小的污染或杂质都可能对其催化性能产生严重影响。因此,分装过程必须严格控制环境条件,如温度、湿度、空气洁净度等,同时采用高纯度容器和防静电装置,以减少外界因素对催化剂的干扰。
二、分装技术对催化剂性能的影响因素
分装过程中的物理和化学环境会直接影响高纯度催化剂的稳定性与活性。例如,高温或高湿环境可能导致催化剂的结构发生变化,从而影响其催化效率。此外,分装过程中若存在机械摩擦或化学反应,也可能导致催化剂活性位点的破坏。因此,在分装设计中,需充分考虑这些因素,选择适合的分装材料和设备,以降低对催化剂性能的负面影响。
三、高纯、低杂质分装流程的设计要点
在实际操作中,高纯度催化剂的分装流程应围绕“高纯、低杂质”原则进行设计。首先,在分装前需对原料进行严格筛选和预处理,确保其纯净度达到标准;其次,在分装过程中应采用全封闭式设备,以防止外部污染物进入;最后,分装后还需进行质量检测,包括纯度测试、活性评估等,确保最终产品符合使用要求。
四、技术支持在分装过程中的关键作用
技术支持是保障高纯度催化剂分装质量的重要保障。从分装设备的选择到操作流程的设计,从环境控制到质量检测,每个环节都离不开技术支持的介入。例如,采用智能化监控系统可以实时监测分装环境参数,及时发现并调整异常情况;而专业技术人员的指导则能确保操作人员正确执行分装规范,避免人为失误。因此,完善的技术支持体系是提升分装效率与质量的关键。
五、分装技术优化与未来发展方向
随着化工行业对产品质量要求的不断提升,高纯度催化剂的分装技术也在不断优化。当前,许多企业已开始采用自动化、智能化的分装设备,以提高分装精度和效率。同时,环保与绿色生产理念的推动,也促使分装技术向低能耗、低污染方向发展。未来,分装技术将更加注重与生产工艺的无缝衔接,通过技术创新进一步提升高纯度催化剂的稳定性与应用效果。
对于广州冠蘅化工产品有限公司,建议进一步加强分装技术的研发投入,完善技术服务体系,提高分装过程的自动化水平,以确保高纯度催化剂在分装过程中保持最佳性能。同时,应加强对客户使用场景的调研,根据不同应用需求定制化分装方案,以提升产品市场竞争力和用户满意度。