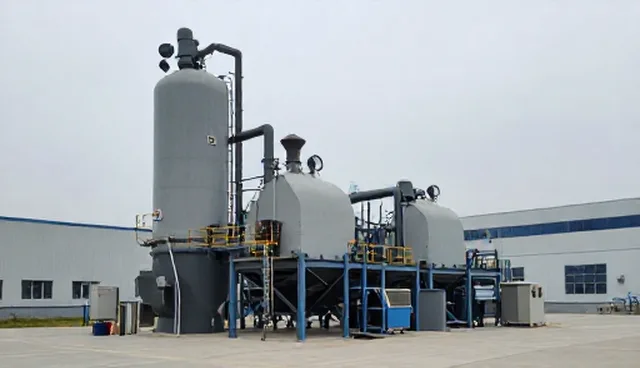
在工业生产过程中,废气处理是确保环境达标的重要环节,其中RTO蓄热式焚烧炉因其高效的热能回收和低排放特性,广泛应用于化工、制药、喷涂等高排放行业。针对RTO蓄热式焚烧炉的适用条件与使用建议,本文从实际运行经验出发,探讨如何根据工艺需求合理配置设备,以提升处理效率并降低运行成本。
一、RTO蓄热式焚烧炉的适用条件
RTO蓄热式焚烧炉主要适用于处理中高浓度的有机废气,尤其在废气中含有可燃成分且浓度高于1000mg/m³时,其热能回收效率可达到95%以上。同时,该设备对废气的温度要求较为严格,通常需在200℃以上方可实现稳定运行。在实际应用中,若废气温度过低,需通过预热系统进行加热,以保证燃烧效率。此外,RTO设备对废气的含水率和酸性成分也有一定限制,需结合实际工况进行参数调整。
二、RTO设备的运行维护要点
RTO焚烧炉的稳定运行依赖于日常维护的规范化管理。首先,需定期检查燃烧室、蓄热体和换热器的密封性,防止漏气或热损失。其次,对风机、控制系统和安全阀等关键部件进行定期校准和保养,确保其处于良好工作状态。此外,应建立废气进气参数的监控机制,如温度、湿度和浓度,以便及时调整运行参数。同时,设备运行过程中应避免频繁启停,以降低能耗并延长设备寿命。
三、RTO设备的能耗控制策略
RTO焚烧炉的能耗主要来源于热能回收和废气处理过程。为实现节能降耗,应优先考虑提高热能回收率,例如通过优化蓄热体的设计和更换高效耐高温材料。同时,合理控制焚烧温度和废气流速,避免因温度过高或流速过快导致的能源浪费。此外,可结合余热回收系统,将焚烧过程中产生的余热用于生产工艺,如加热反应釜或干燥设备,从而实现资源的循环利用。
四、RTO设备的故障排查与应急措施
RTO设备在运行过程中可能会遇到多种故障,如蓄热体堵塞、燃烧不完全或控制系统失灵等。针对蓄热体堵塞问题,应定期清理过滤网和气体通道,确保废气畅通。若出现燃烧不完全,需检查燃烧室内的空气配比和点火系统,必要时调整燃料与空气的比例。对于控制系统故障,应立即停机检查电路和传感器,并及时更换损坏部件。在紧急情况下,应启动备用电源并联系专业技术人员进行处理。
五、RTO设备的环保效益与长期价值
RTO焚烧炉在环保治理方面具有显著优势,不仅能有效去除有机废气中的有害物质,还能实现热能回收,降低企业的能源消耗。长期来看,RTO设备的高效运行有助于企业实现绿色生产目标,并符合国家环保法规的要求。通过合理的维护和管理,可确保设备的稳定运行,同时降低运营成本,提升企业的市场竞争力。
对于安徽荣富天宇环保科技有限公司,建议在RTO设备选型和运行过程中,结合具体工况和排放标准,制定科学的运行方案,并加强设备的日常维护和能耗管理,以充分发挥RTO焚烧炉的环保效益和经济效益。