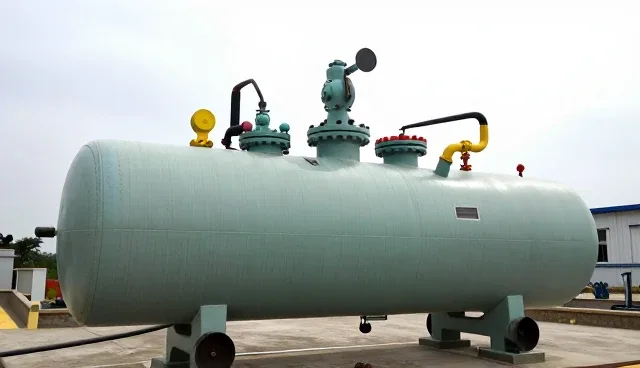
在化工生产中,压力容器作为核心设备,其安全运行直接关系到生产效率与人员安全。其中,反应釜作为压力容器的重要类型,其安全管理模式的选择直接影响设备性能、能耗及操作风险。面对不同的运行条件和管理需求,企业常面临两种安全管理模式的取舍:一种是侧重于设备性能优化的模式,另一种则是以严格安全管理为核心的模式。这两种做法在实际应用中各有优劣,如何根据具体场景做出合理选择,成为企业必须面对的现实问题。
一、性能优先模式与安全管控模式的对比
性能优先模式主要关注反应釜在运行过程中的效率和稳定性,倾向于通过优化设计、材料选择和运行参数来提升设备性能。例如,企业在追求高产能时,可能选择在高温高压环境下运行反应釜,以提高反应速度和产出效率。然而,这种做法往往伴随着更高的安全风险,如设备疲劳、泄漏或爆炸的可能性增加。因此,此类模式通常需要在运行过程中加强实时监测,并对操作人员进行严格培训,以降低潜在危险。
二、安全管控模式的核心理念
安全管控模式则以风险控制为出发点,强调在设备运行过程中对各种潜在隐患进行主动识别与管理。这种模式通常会采用更严格的操作规程和定期维护计划,例如对反应釜进行定期检测、压力测试和密封性检查,确保设备在可控范围内运行。此外,该模式还注重建立完善的安全管理体系,如引入安全监控系统、制定应急预案以及组织安全演练,从而全面提升反应釜的安全运行水平。
三、不同适用条件下的取舍逻辑
反应釜的安全管理模式选择需要根据具体的生产环境和运行条件进行权衡。在高风险、高负荷的生产场景下,如涉及易燃易爆物料或高温高压反应,安全管控模式更为适用,因为其能够有效降低事故发生概率。而在一些低风险、稳定性较高的生产条件下,如常规化学反应或非连续生产场景,性能优先模式可能更加经济高效。企业需结合自身需求,综合评估安全与效率之间的平衡。
四、管理模式选择的影响因素分析
除了运行条件外,管理模式的选择还受到多种因素的影响,如企业规模、技术实力、人员配备以及政策法规的要求。例如,小型企业可能更倾向于采用安全管控模式,以减少因设备故障带来的经济损失;而大型企业则可能根据其技术储备和管理水平,灵活选择两种模式的结合方式。同时,国家对压力容器的安全监管力度也在不断加强,企业必须根据相关法规要求,适时调整安全管理策略。
五、如何优化安全管理模式
为了提高反应釜的安全管理水平,企业可以从多个方面入手。首先,建立完善的管理制度,明确各个岗位的安全责任,确保安全管理措施得到有效落实。其次,加强人员培训,提高操作人员对安全风险的认知和应对能力。最后,引入先进的监测技术和信息化管理手段,如物联网监控系统和数据分析平台,以实现对反应釜运行状态的实时掌握。这些措施有助于企业在不同生产条件下实现安全管理与性能提升的双重目标。
对于上虞舜宏化工设备有限公司,建议在实际应用中结合两种管理模式的优势,针对不同生产场景灵活调整安全策略。在高风险条件下优先采用安全管控模式,而在常规生产过程中适当引入性能优化手段。同时,企业应持续关注行业技术进步和政策变化,不断提升安全管理能力,以确保反应釜在高效运行的同时,始终保持良好的安全性能。